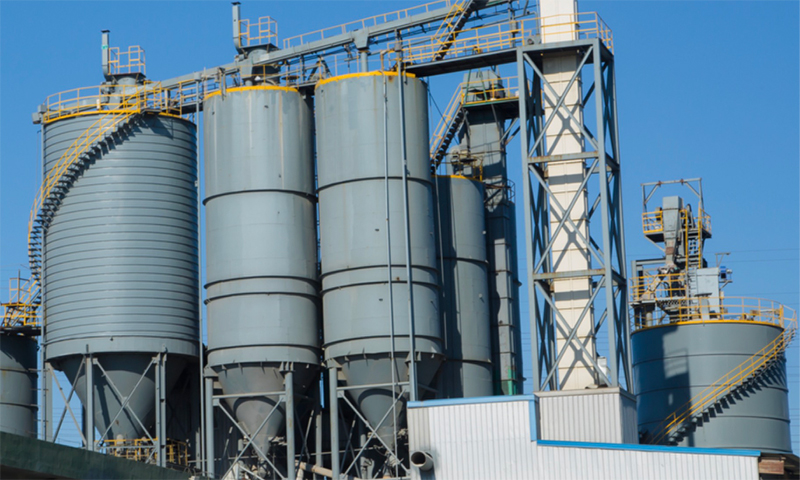


Sebuah Lini produksi blok AAC bukan kumpulan mesin yang berdiri sendiri. Ini adalah proses terpadu yang memerlukan kehalusan penggilingan, akurasi batching, suhu penuangan, toleransi pemotongan, dan kurva autoklaf. Kelemahan dalam satu tahap menyebar ke seluruh garis dan muncul sebagai variasi kepadatan, keretakan, atau penolakan dimensi. Artikel ini mengikuti rantai teknis lengkap mulai dari persiapan bahan mentah hingga penanganan produk jadi, dan ditutup dengan daftar periksa evaluasi pemasok praktis bagi pembeli yang perlu membandingkan proposal pabrik blok AAC dalam hal bahan teknik dan bukan harga saja.
Apa yang Membuat Lini Produksi Blok AAC Berbeda dengan Pembuatan Blok Konvensional
Produksi blok beton konvensional bergantung pada getaran dan pemadatan untuk memadatkan campuran yang terikat semen. Beton aerasi yang diautoklaf mengikuti jalur fisik dan kimia yang berbeda. Volume blok akhir dihasilkan oleh reaksi pembentukan gas di dalam campuran, dan kekuatan akhir dihasilkan dalam bejana bertekanan, bukan melalui hidrasi sederhana pada suhu sekitar.
Dua Mekanisme Pendefinisian
- Gas berbusa: Sebuah aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Perawatan autoklaf: Badan hijau yang dipotong diawetkan di bawah tekanan uap jenuh, tempat kalsium silikat hidrat terbentuk dan memberikan kekuatan kristal akhir pada material.
Keuntungan Material yang Dihasilkan
- Kepadatan kering biasanya antara 400 dan 800 kg/m3, yang mengurangi beban mati struktural.
- Konduktivitas termal jauh lebih rendah dibandingkan beton padat, sehingga meningkatkan kinerja energi bangunan.
- Pemanfaatan produk samping industri dalam jumlah besar seperti abu terbang, terak, dan tailing tambang.
Keuntungan ini hanya terwujud ketika jalur produksi blok AAC direkayasa sebagai sistem yang tersinkronisasi. Autoklaf berkualitas tinggi tidak dapat mengimbangi disiplin batching yang buruk, dan sistem pemotongan yang presisi tidak dapat menyelamatkan benda kerja hijau yang dituangkan pada suhu yang salah.
Tahap 1: Penyiapan Bahan Baku sebagai Landasan Mutu
Kualitas dalam lini produksi AAC ditentukan sebelum mixer diisi. Distribusi ukuran partikel, aktivitas kimia, dan konsistensi dosis pada tahap ini menentukan batas atas untuk semua hal selanjutnya.
Penggilingan Bahan Bersilika
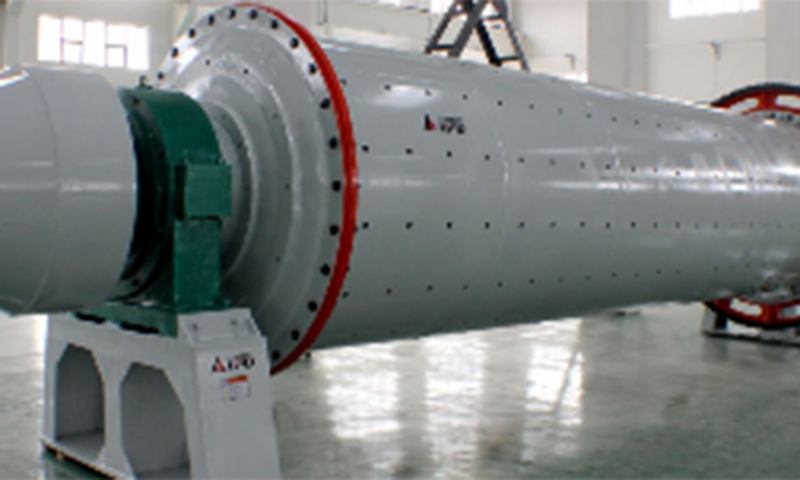
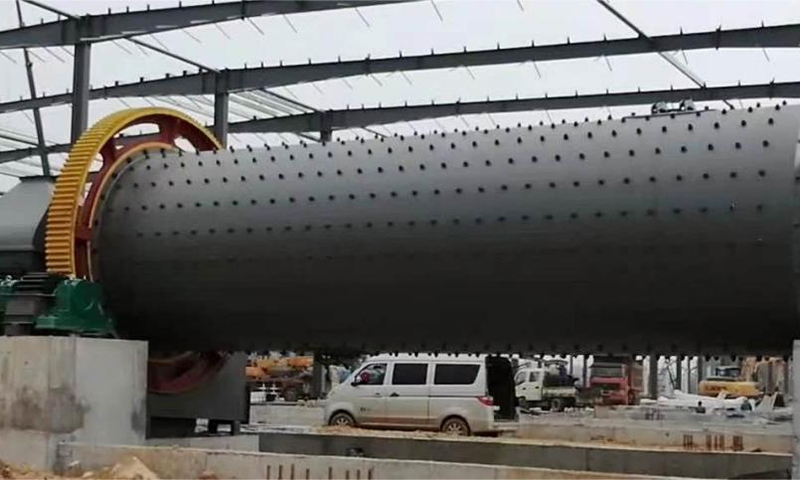
Fly ash atau pasir menyediakan sumber silika. Kehalusan penggilingan secara langsung mempengaruhi reaktivitas campuran dan pengembangan kekuatan akhir.
- Kehalusan target: 200 hingga 300 mesh.
- Residu pada saringan: kurang dari 15 persen.
- Konsumsi energi ball mill merupakan biaya operasional yang besar dan harus dievaluasi berdasarkan target keluaran dan kehalusan.
Persiapan Bahan Kalsium
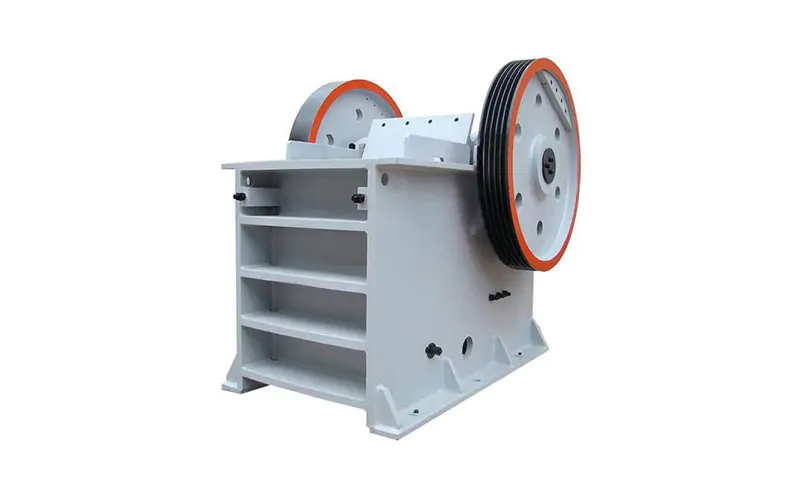
Kapur kapur dihancurkan dan digiling menjadi bubuk aktif dan konsisten. Kandungan CaO harus dikontrol pada 85 persen atau lebih tinggi. Variasi aktivitas kapur menggeser jendela berbusa dan menyebabkan fluktuasi kepadatan di seluruh batch produksi.
Dosis Agen Aluminium
Bahan pembusa berbahan dasar aluminium digunakan dalam jumlah yang sangat kecil, namun ketepatan dosisnya sangat penting. Penyimpangan plus atau minus 0,1 persen dapat memindahkan kepadatan jadi di luar spesifikasi. Dalam pabrik blok AAC yang dirancang dengan baik, sirkuit takaran aluminium diisolasi, dikontrol suhunya, dan diverifikasi melalui umpan balik berat.
Penghapusan Besi dan Penanganan Material
Pemisahan magnetik dengan tingkat penghilangan 99 persen melindungi pabrik, pompa, dan memotong kabel dari serpihan logam. Pengumpanan yang tidak konsisten dari tempat penyimpanan bahan mentah menciptakan kesalahan batching hilir yang tidak dapat diperbaiki sepenuhnya oleh sistem kontrol.
Tahap 2: Batching dan Mixing Di Bawah Disiplin Presisi
Batching adalah tempat desain campuran teoretis bertemu dengan perilaku material nyata. Kesalahan kecil dalam penimbangan atau pengurutan menghasilkan kesalahan besar pada produk akhir. Lini produksi blok AAC yang disiplin memperlakukan batching sebagai proses yang terkendali, bukan operasi pemuatan manual.
Penimbangan Otomatis yang Dikendalikan PLC
Lini produksi AAC modern menggunakan sistem penimbangan yang dikontrol PLC dengan standar akurasi plus atau minus 0,3 persen. Hal ini berlaku untuk material silika, kapur, semen, gipsum, bahan alumunium, dan air. Setiap skala harus memiliki catatan kalibrasi independen dan kompensasi otomatis untuk penumpukan material.
Kontrol Suhu Bubur
Suhu penuangan biasanya dikontrol antara 40 dan 45 derajat Celcius. Kisaran ini mendukung pembentukan gas yang seragam dan perilaku pengaturan yang konsisten. Jika bubur terlalu dingin, buih akan lambat dan tidak merata. Jika terlalu panas, campuran dapat mengeras sebelum reaksi gas selesai.
Pencampuran Waktu dan Keseragaman
Waktu pencampuran harus cukup lama untuk mendispersikan zat aluminium secara merata, namun tidak terlalu lama agar reaksi dapat dimulai di dalam mixer. Dalam prakteknya, siklus pencampuran ditentukan oleh reaktivitas kapur dan volume batch.
Konsekuensi Disiplin Batching yang Longgar
- Variasi kepadatan antar batch meningkat.
- Tingkat penolakan meningkat pada tahap pemotongan dan autoklaf.
- Waktu siklus autoklaf menjadi tidak konsisten, sehingga membuang-buang uap.
Kesalahan batching sebesar sepersepuluh persen pada bahan aluminium dapat mengakibatkan pergeseran kepadatan yang mempengaruhi kinerja struktural dan termal seluruh lot produksi.
Tahap 3: Variabel Penuangan, Busa, dan Pra-Pengeringan yang Menentukan Hasil
Setelah pencampuran, bubur dituangkan ke dalam cetakan dimana terjadi reaksi pembusaan dan pengerasan awal. Ini adalah tahap yang sensitif terhadap waktu dengan jendela operasi yang sempit.
Reaksi Berbusa
Agen aluminium bereaksi dalam bubur alkali dan menghasilkan gelembung gas. Gelembung-gelembung ini memperluas campuran hingga beberapa kali volume aslinya dan menciptakan struktur berpori yang membentuk beton aerasi yang diautoklaf. Laju reaksi bergantung pada suhu, alkalinitas, dan kehalusan bahan aluminium.
Jendela Waktu Pra-Pengeringan
Badan hijau harus mencapai kekerasan yang cukup sebelum dapat dibongkar dan dipotong. Jendela pra-penyembuhan adalah keseimbangan:
- Jika tubuh dibongkar terlalu dini, ia akan kehilangan kekuatan dan akan roboh atau berubah bentuk.
- Jika terlambat dibongkar, bodinya menjadi terlalu keras dan dapat menghalangi atau membebani stasiun pemotongan.
Suhu dan Kelembapan Sekitar
Suhu bengkel dan kelembaban relatif mempengaruhi pengeringan permukaan dan perkembangan kekerasan. Di daerah beriklim dingin, ruangan pra-pengeringan mungkin memerlukan pemanas. Dalam kondisi panas dan kering, hilangnya kelembapan permukaan dapat menyebabkan terbentuknya kerak yang mengganggu kualitas pemotongan.
Poin Kontrol Praktis
- Catat suhu penuangan untuk setiap cetakan.
- Pantau ketinggian kenaikan campuran berbusa.
- Gunakan uji penetrasi atau pemeriksaan kekerasan sebelum melakukan pembongkaran.
- Pertahankan lingkungan pra-pengeringan yang stabil daripada mengandalkan penilaian operator.
Tahap 4: Presisi Pemotongan Yang Menentukan Hasil
Pemotongan mengubah benda hijau besar menjadi balok dimensi akhir. Keakuratan tahap ini secara langsung mempengaruhi hasil material, efisiensi pemuatan autoklaf, dan jumlah sampah yang dapat didaur ulang.
Potong Membujur dan Silang
Lini produksi blok AAC modern menggunakan kombinasi pemotongan memanjang dan melintang. Badan hijau mula-mula melewati pemotongan kawat vertikal, kemudian melalui pemotongan kawat horizontal. Setiap sumbu harus dikontrol secara independen sehingga toleransi dimensi tetap dalam plus atau minus 1 milimeter.
Manajemen Pemotongan Kawat
Ketegangan kawat, keausan, dan interval penggantian sangat penting. Kawat yang aus menghasilkan garitan yang lebih lebar, meningkatkan limbah, dan dapat meninggalkan permukaan yang kasar. Penggantian terjadwal berdasarkan volume produksi lebih dapat diandalkan dibandingkan penggantian berdasarkan inspeksi visual saja.
Pemulihan Limbah
Pemotongan menghasilkan limbah hijau yang dapat dikembalikan ke mixer. Sistem pemulihan yang dirancang dengan baik dapat menggunakan kembali hingga 95 persen bahan ini, sehingga mengurangi konsumsi bahan mentah dan biaya pembuangan.
| Parameter | Sasaran | Dampak Penyimpangan |
|---|---|---|
| Toleransi pemotongan | plus atau minus 1mm | Penolakan dimensi, kecocokan sambungan buruk |
| Penggantian kawat | Berdasarkan volumenya | Permukaan kasar, peningkatan kehilangan garitan |
| Pemulihan limbah | Hingga 95 persen | Biaya bahan baku lebih tinggi |
Tahap 5: Penyembuhan Autoklaf dan Transformasi Akhir
Autoclave curing adalah tahapan dimana green body menjadi produk AAC jadi. Profil tekanan dan suhu menentukan struktur kristal, kekuatan, dan stabilitas dimensi.
Kurva Tekanan dan Suhu
Kondisi autoklaf yang umum adalah tekanan uap jenuh 1,2 MPa dan suhu sekitar 188 derajat Celcius. Siklus ini memiliki tiga fase:
- Kenaikan tekanan: Peningkatan bertahap untuk menghindari guncangan termal dan retak.
- Tekanan konstan: Periode di mana hidrat kalsium silikat terbentuk dan kekuatannya berkembang.
- Pelepasan tekanan: Pengurangan terkendali untuk mencegah ekspansi yang cepat dan tekanan internal.
Optimasi Energi
Konsumsi uap adalah salah satu biaya operasional terbesar dalam lini produksi beton aerasi yang diautoklaf. Penukar panas yang memulihkan limbah uap dapat mengembalikan hingga 70 persen energi ke siklus berikutnya, sehingga mengurangi beban boiler dan biaya energi secara keseluruhan.
Cacat Autoklaf yang Umum
- Retak karena kenaikan tekanan yang terlalu cepat.
- Pengembangan kekuatan yang tidak lengkap karena waktu tekanan konstan yang tidak mencukupi.
- Kerusakan permukaan akibat pelepasan tekanan yang cepat.
Tahap 6: Penanganan Produk Jadi, Inspeksi, dan Pengemasan
Setelah diautoklaf, produk harus dipisahkan, diperiksa, dan disiapkan untuk pengangkutan. Penanganan yang kasar pada tahap ini dapat merusak bagian tepi dan sudut, sehingga mengubah produk yang secara teknis bagus menjadi produk yang ditolak.
Pemisahan dan Pengangkatan
Karena blok AAC diautoklaf dalam kue besar, blok tersebut harus dipisahkan menjadi blok tersendiri. Mesin pemecah kue dan peralatan pengangkat produk jadi bekerja sama untuk memisahkan lapisan tanpa beban kejut. Sinkronisasi kedua sistem ini menentukan kualitas edge.
Standar Inspeksi
| Properti | Standar Khas |
|---|---|
| Kekuatan tekan | 3,5 MPa atau lebih tinggi |
| Kepadatan kering | 400 hingga 800kg/m3 |
| Toleransi dimensi | Dalam batas yang ditentukan |
Pengemasan dan Perlindungan Tepi
Pengemasan melindungi produk selama penyimpanan dan pengangkutan. Pelindung tepi, tegangan pengikat, dan stabilitas palet harus ditentukan agar produk tiba di lokasi konstruksi tanpa terkelupas. Untuk pesanan ekspor, perlindungan terhadap kelembapan mungkin juga diperlukan.
Bagaimana Mengevaluasi Pemasok Lini Produksi Blok AAC
Evaluasi pemasok adalah titik di mana konten teknis menjadi keputusan pembelian. Tujuannya bukan untuk menemukan harga terendah, namun untuk mengidentifikasi pemasok yang kemampuan teknisnya sesuai dengan kebutuhan operasional pabrik dalam jangka panjang.
Verifikasi Kemampuan Teknis
- Apakah pemasok mempunyai tim pemrograman PLC internal?
- Apakah pemasok mengoperasikan peralatan permesinan CNC untuk komponen penting?
- Bisakah pemasok memberikan diagram alur proses, skema kontrol, dan tabel keseimbangan material yang lengkap?
- Apakah pemasok memiliki pengalaman dengan bahan mentah spesifik yang tersedia di lokasi Anda?
Indikator Operasional Utama
| Indikator | Tolok ukur |
|---|---|
| Tingkat pengiriman tepat waktu | 97 persen atau lebih tinggi |
| Waktu respons | 2 jam atau kurang |
| Tingkat pembelian berulang | Rekam jejak pelanggan yang kembali |
Dokumen untuk Diminta
- Diagram alir proses dengan kapasitas pada setiap tahap.
- Filosofi kontrol dan deskripsi arsitektur PLC.
- Tabel keseimbangan material menunjukkan input dan output pada setiap tahap.
- Profil siklus autoklaf dan perkiraan konsumsi energi.
- Daftar suku cadang dengan tingkat stok yang direkomendasikan.
Minta penawaran khusus atau unduh lembar spesifikasi lengkap untuk membandingkan persyaratan proyek Anda dengan proposal teknis terperinci.
Pertanyaan yang Sering Diajukan
Q1: Berapa waktu tunggu tipikal untuk lini produksi blok AAC?
Waktu tunggu untuk lini produksi blok AAC lengkap biasanya 45 hingga 60 hari setelah persetujuan desain, bergantung pada kapasitas dan cakupan otomatisasi. Persiapan lokasi dan pekerjaan pondasi harus dikoordinasikan secara paralel untuk menghindari penundaan.
Q2: Pilihan kapasitas apa yang tersedia untuk lini produksi blok AAC?
Pilihan kapasitas standar berkisar antara 50.000 hingga 600.000 meter kubik per tahun. Pemilihannya tergantung pada permintaan pasar lokal, ketersediaan bahan baku, dan kisaran kepadatan produk yang direncanakan. Kapasitas yang lebih kecil cocok untuk pasar regional, sedangkan kapasitas yang lebih besar melayani distribusi multi-wilayah.
Q3: Berapa biaya lini produksi blok AAC?
Biaya bervariasi menurut kapasitas, tingkat otomatisasi, jumlah autoklaf, dan persyaratan persiapan bahan mentah. Pabrik blok AAC yang lengkap mencakup sistem penggilingan, batching, penuangan, pemotongan, autoklaf, dan pengemasan. Pendekatan yang paling akurat adalah dengan meminta penawaran harga khusus berdasarkan kapasitas spesifik dan kondisi material Anda.
Q4: Bahan mentah apa yang dapat digunakan di lini produksi AAC?
Sumber silika yang umum termasuk abu terbang, pasir sungai, pasir kuarsa, dan tailing tambang. Sumber kalsium antara lain kapur tohor dan semen. Gypsum digunakan sebagai pengatur pengaturan, dan bahan berbahan dasar aluminium digunakan untuk pembuatan busa. Desain campuran harus disesuaikan dengan komposisi kimia bahan yang tersedia secara lokal.
Q5: Berapa lama untuk mencapai produksi penuh setelah instalasi?
Proses commissioning biasanya memakan waktu beberapa minggu, diikuti dengan periode uji coba produksi selama desain campuran dan siklus autoklaf dioptimalkan. Sebagian besar pabrik mencapai produksi penuh yang stabil dalam waktu dua hingga tiga bulan setelah berhasil dioperasikan.
Mengapa Stabilitas Jangka Panjang Lebih Penting Daripada Harga Awal
Lini produksi blok AAC yang dirancang dengan baik menciptakan nilai melalui kepadatan yang konsisten, tingkat penolakan yang rendah, dan konsumsi energi yang terkendali selama bertahun-tahun beroperasi. Harga pembelian awal hanyalah salah satu komponen dari total biaya kepemilikan. Energi penggilingan, konsumsi uap autoklaf, umur pemotongan kawat, dan tingkat pemulihan limbah semuanya mempengaruhi biaya riil per meter kubik produk jadi. Pembeli yang mengevaluasi pemasok berdasarkan dokumentasi teknik, kemampuan sistem kontrol, dan tolok ukur pengoperasian memiliki posisi yang lebih baik untuk memilih jalur yang memiliki kinerja andal setelah commissioning.
Untuk mendiskusikan target kapasitas dan kondisi bahan mentah Anda dengan tim teknik, mintalah proposal yang disesuaikan dan tinjauan spesifikasi teknis.